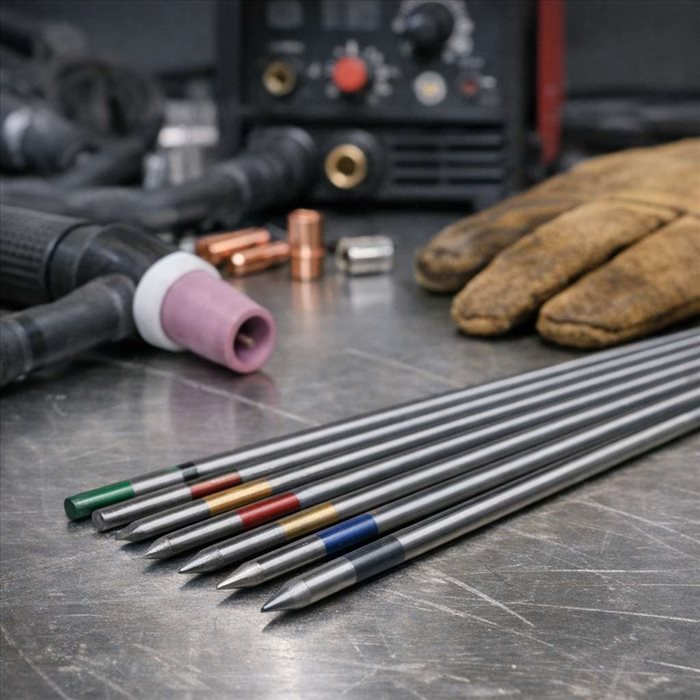
L’électrode tungstène est l’élément central du soudage TIG : elle crée l’arc électrique sans fondre dans le bain de fusion. Son type, son diamètre et sa préparation influencent directement la stabilité de l’arc, la pénétration et l’aspect du cordon. Contrairement à une électrode enrobée ou à un fil MIG, elle ne constitue pas le métal d’apport. Bien la choisir limite les défauts, réduit les réaffûtages et facilite le travail sur l’aluminium, l’inox ou les aciers.
Rôle de l’électrode tungstène dans le soudage TIG
Une électrode non fusible pour amorcer et stabiliser l’arc
En TIG, la torche porte une électrode en tungstène serrée dans une pince. Un gaz inerte, généralement l’argon, protège l’électrode et le bain de fusion de l’air ambiant. Le courant établit un arc entre la pointe et la pièce ; la chaleur obtenue fait fondre le métal de base et, si nécessaire, une baguette d’apport ajoutée manuellement.
Le tungstène est retenu pour son
très haut point de fusion et sa capacité à supporter des températures élevées. Il reste toutefois sensible à une surintensité, à un mauvais débit de gaz ou au contact avec le bain. Pour mieux comprendre les propriétés de ce métal, consultez cette présentation du
tungstène, ses propriétés et ses utilisations.
Influence du tungstène sur la qualité du cordon et la contamination
Une électrode adaptée concentre l’arc et permet un contrôle précis de la chaleur. Une pointe mal préparée élargit l’arc, rend l’amorçage irrégulier et peut dégrader l’esthétique du cordon. Si l’électrode touche le bain de fusion, des particules de tungstène peuvent rester emprisonnées dans le joint : il faut alors arrêter, couper ou meuler la zone si besoin, puis réaffûter avec une électrode propre.
Le tungstène ne doit jamais servir de métal d’apport. Sa fonction est de conduire le courant et de maintenir l’arc, tandis que la baguette choisie détermine la composition du cordon.
Types d’électrodes tungstène TIG et code couleur
Les électrodes existent en tungstène pur ou allié à de faibles quantités d’oxydes. Ces ajouts améliorent l’amorçage, la tenue en intensité ou la durée de vie. Les codes couleur sont courants, mais il reste prudent de vérifier l’emballage du fabricant.
| Type et couleur | Caractéristique principale | Usage courant |
| Pure, verte | Extrémité facilement arrondie | Aluminium et magnésium en AC |
| Zirconiée, blanche | Bonne résistance à la contamination | AC, notamment aluminium |
| Lanthanée, bleue ou or | Amorçage facile, usage polyvalent | AC et DC selon la nuance |
| Cériée, grise | Bon amorçage à faible intensité | DC, tôles fines et travaux précis |
| Thoriée, rouge | Très bonne émission électronique | DC, sous réserves de sécurité |
Tungstène pur vert : usage limité en courant alternatif
L’électrode verte contient au moins 99,5 % de tungstène. Elle forme naturellement une bille en bout d’électrode sous courant alternatif, ce qui convient au soudage traditionnel de l’aluminium et du magnésium. En revanche, elle supporte moins bien les fortes intensités et procure généralement un arc moins stable que les électrodes alliées sur les postes modernes à onduleur.
Elle reste utilisable, mais
n’est plus le choix universel pour l’aluminium. Une lanthanée ou une zirconiée apporte souvent un meilleur contrôle, selon le réglage AC et les recommandations du constructeur de poste.
Électrodes zirconiées blanches et lanthanées or ou bleues
La zirconiée blanche conserve une extrémité propre et résiste mieux à la contamination en courant alternatif. Elle est appréciée lorsque l’on recherche une bonne tenue sur aluminium, sans émission radioactive.
Les lanthanées, souvent bleues ou or selon leur teneur, sont parmi les plus polyvalentes. Elles amorcent bien, supportent le courant continu et peuvent également être employées en alternatif.
Une lanthanée constitue souvent un choix pratique d’atelier lorsque plusieurs métaux doivent être soudés, à condition d’adapter diamètre et affûtage.
Électrodes cériées grises et thoriées rouges : performances et précautions
Les cériées grises donnent de bons résultats à faible intensité, notamment sur les tôles fines en acier inoxydable. Elles s’amorcent facilement et offrent un arc stable en courant continu.
Les thoriées rouges restent performantes en DC, particulièrement sur acier, inox, cuivre ou titane. Elles contiennent toutefois du thorium, substance radioactive. Leur meulage produit des poussières à éviter ; les alternatives lanthanées ou cériées sont souvent privilégiées. Si une thoriée est utilisée,
un affûtage dédié avec aspiration et nettoyage soigneux s’impose.
Choisir son électrode selon le matériau et le courant de soudage
Aluminium et magnésium : électrodes adaptées au courant alternatif
L’aluminium possède une couche d’oxyde tenace. Le courant alternatif alterne pénétration et action de nettoyage de cette couche. Les électrodes zirconiées et lanthanées sont généralement adaptées ; la pure verte demeure possible sur certains équipements. Le bon choix dépend aussi de la fréquence AC, de la balance de nettoyage et de l’intensité. Une pointe légèrement tronquée ou une petite bille contrôlée évite un arc trop diffus.
Aciers, inox, cuivre et titane : électrodes pour courant continu
En courant continu avec électrode négative, l’arc est concentré et la pénétration efficace. Les lanthanées, cériées et, dans un cadre maîtrisé, thoriées, conviennent à ces métaux. L’inox et le titane exigent une protection gazeuse particulièrement rigoureuse : une pointe contaminée ou oxydée doit être remplacée ou réaffûtée avant de poursuivre.
Pour approfondir le rôle technique de ce consommable, cet article sur
les caractéristiques et le fonctionnement d’une électrode en tungstène apporte un complément utile.
Diamètre de l’électrode, intensité et épaisseur des pièces
Le diamètre doit correspondre à l’intensité prévue. Trop fin, il surchauffe et se déforme ; trop gros, il amorce moins facilement à faible courant. Les plages exactes varient selon le type d’électrode, le courant AC ou DC, le refroidissement de la torche et le poste. Les repères suivants aident à sélectionner une base cohérente :
- 1,0 à 1,6 mm : faible intensité, tôles fines et travaux de précision ;
- 2,0 à 2,4 mm : usages courants sur acier, inox et aluminium ;
- 3,2 mm et plus : intensités élevées, pièces épaisses ou soudage prolongé.
La densité élevée du matériau explique aussi la masse perceptible des électrodes de grand diamètre ; cette page sur la
densité et la masse volumique du tungstène précise cette propriété.
Préparer correctement l’électrode avant le soudage
Affûtage longitudinal et angle de pointe selon l’application
En DC, l’affûtage doit suivre la longueur de l’électrode, et non former des rayures circulaires. Ces stries longitudinales guident l’arc vers la pointe. Un angle aigu concentre davantage la chaleur, utile pour les assemblages fins ; un angle plus obtus supporte mieux l’intensité. Une meule réservée au tungstène évite les contaminations par l’acier ou l’aluminium.
Extrémité pointue, tronquée ou arrondie : forme adaptée au procédé
Une pointe fine convient aux faibles intensités en DC. Une pointe légèrement tronquée résiste mieux et limite la formation d’une bille instable. En AC, l’extrémité peut être arrondie, mais une bille excessive signale souvent un diamètre insuffisant, une intensité trop forte ou un réglage inadapté.
Longueur de sortie de torche et montage sans contamination
La sortie d’électrode doit permettre l’accès au joint sans compromettre la protection gazeuse. Une sortie trop longue expose le bain à l’air ; trop courte, elle gêne la visibilité. Serrez correctement la pince, manipulez l’électrode avec des mains propres et évitez tout contact avec la buse ou le métal chaud.
Problèmes courants, causes et bonnes pratiques d’utilisation
Pointe qui fond, s’émousse ou forme une boule excessive
Une pointe qui fond traduit le plus souvent un diamètre trop petit, une intensité excessive, une polarité erronée ou un mauvais type d’électrode. Vérifiez d’abord le réglage du courant et la polarité : en TIG DC, l’électrode est habituellement négative. Réduire la charge ou passer au diamètre supérieur est souvent nécessaire.
Arc instable, inclusions de tungstène et contamination du bain
Un arc qui danse peut venir d’une pointe émoussée, d’un gaz insuffisant, d’une buse encrassée ou d’une distance torche-pièce excessive. Après un contact avec la pièce ou le bain,
ne reprenez pas le soudage avec une pointe souillée : cassez ou coupez la partie polluée, puis affûtez à nouveau. Cette précaution évite les inclusions et les défauts visibles.
Stockage, nettoyage et remplacement de l’électrode
Conservez les électrodes dans un étui propre, séparées par nuance et diamètre. Nettoyez la torche, la pince et la buse lors des changements d’électrode. Remplacez l’électrode si elle est trop courte, fissurée, fortement oxydée ou si les réaffûtages successifs ont réduit sa tenue. Un consommable propre et correctement préparé reste l’un des moyens les plus simples d’obtenir un arc stable et un cordon régulier.
Bien maîtriser l’électrode tungstène en TIG
Le choix d’une électrode ne se limite pas à sa couleur : il doit correspondre au métal soudé, au courant utilisé, à l’intensité et au niveau de précision recherché. Les modèles lanthanés offrent une polyvalence appréciable, tandis que les zirconiés restent adaptés aux travaux en alternatif sur aluminium. En courant continu, une pointe correctement affûtée contribue directement à un
arc stable et à une fusion maîtrisée.
La préparation compte autant que la nuance : diamètre cohérent, affûtage propre, protection gazeuse suffisante et absence de contamination évitent une grande partie des défauts. Pour progresser, il est utile de retenir un réglage de base fiable, puis d’ajuster progressivement l’électrode et sa forme selon le comportement observé. Une
électrode propre et adaptée reste la base d’un soudage TIG régulier.